Ir-LaserComperator

IR-Laser-Komparator für Wafer-Bump-Prozesse

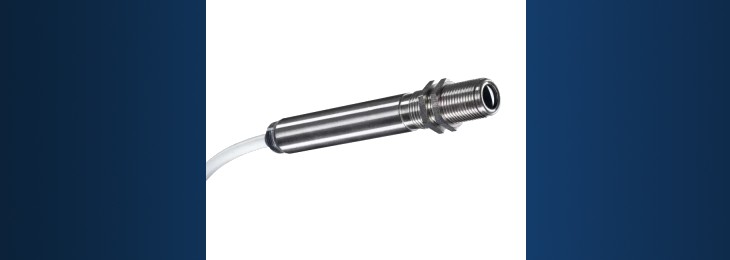
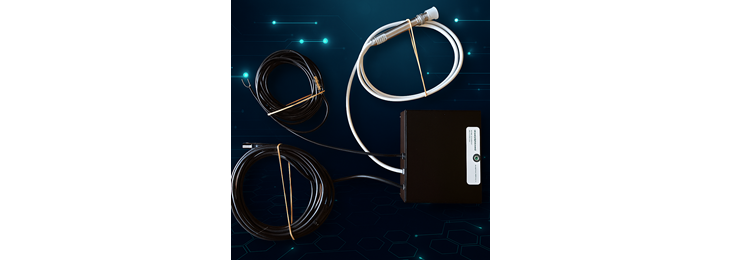
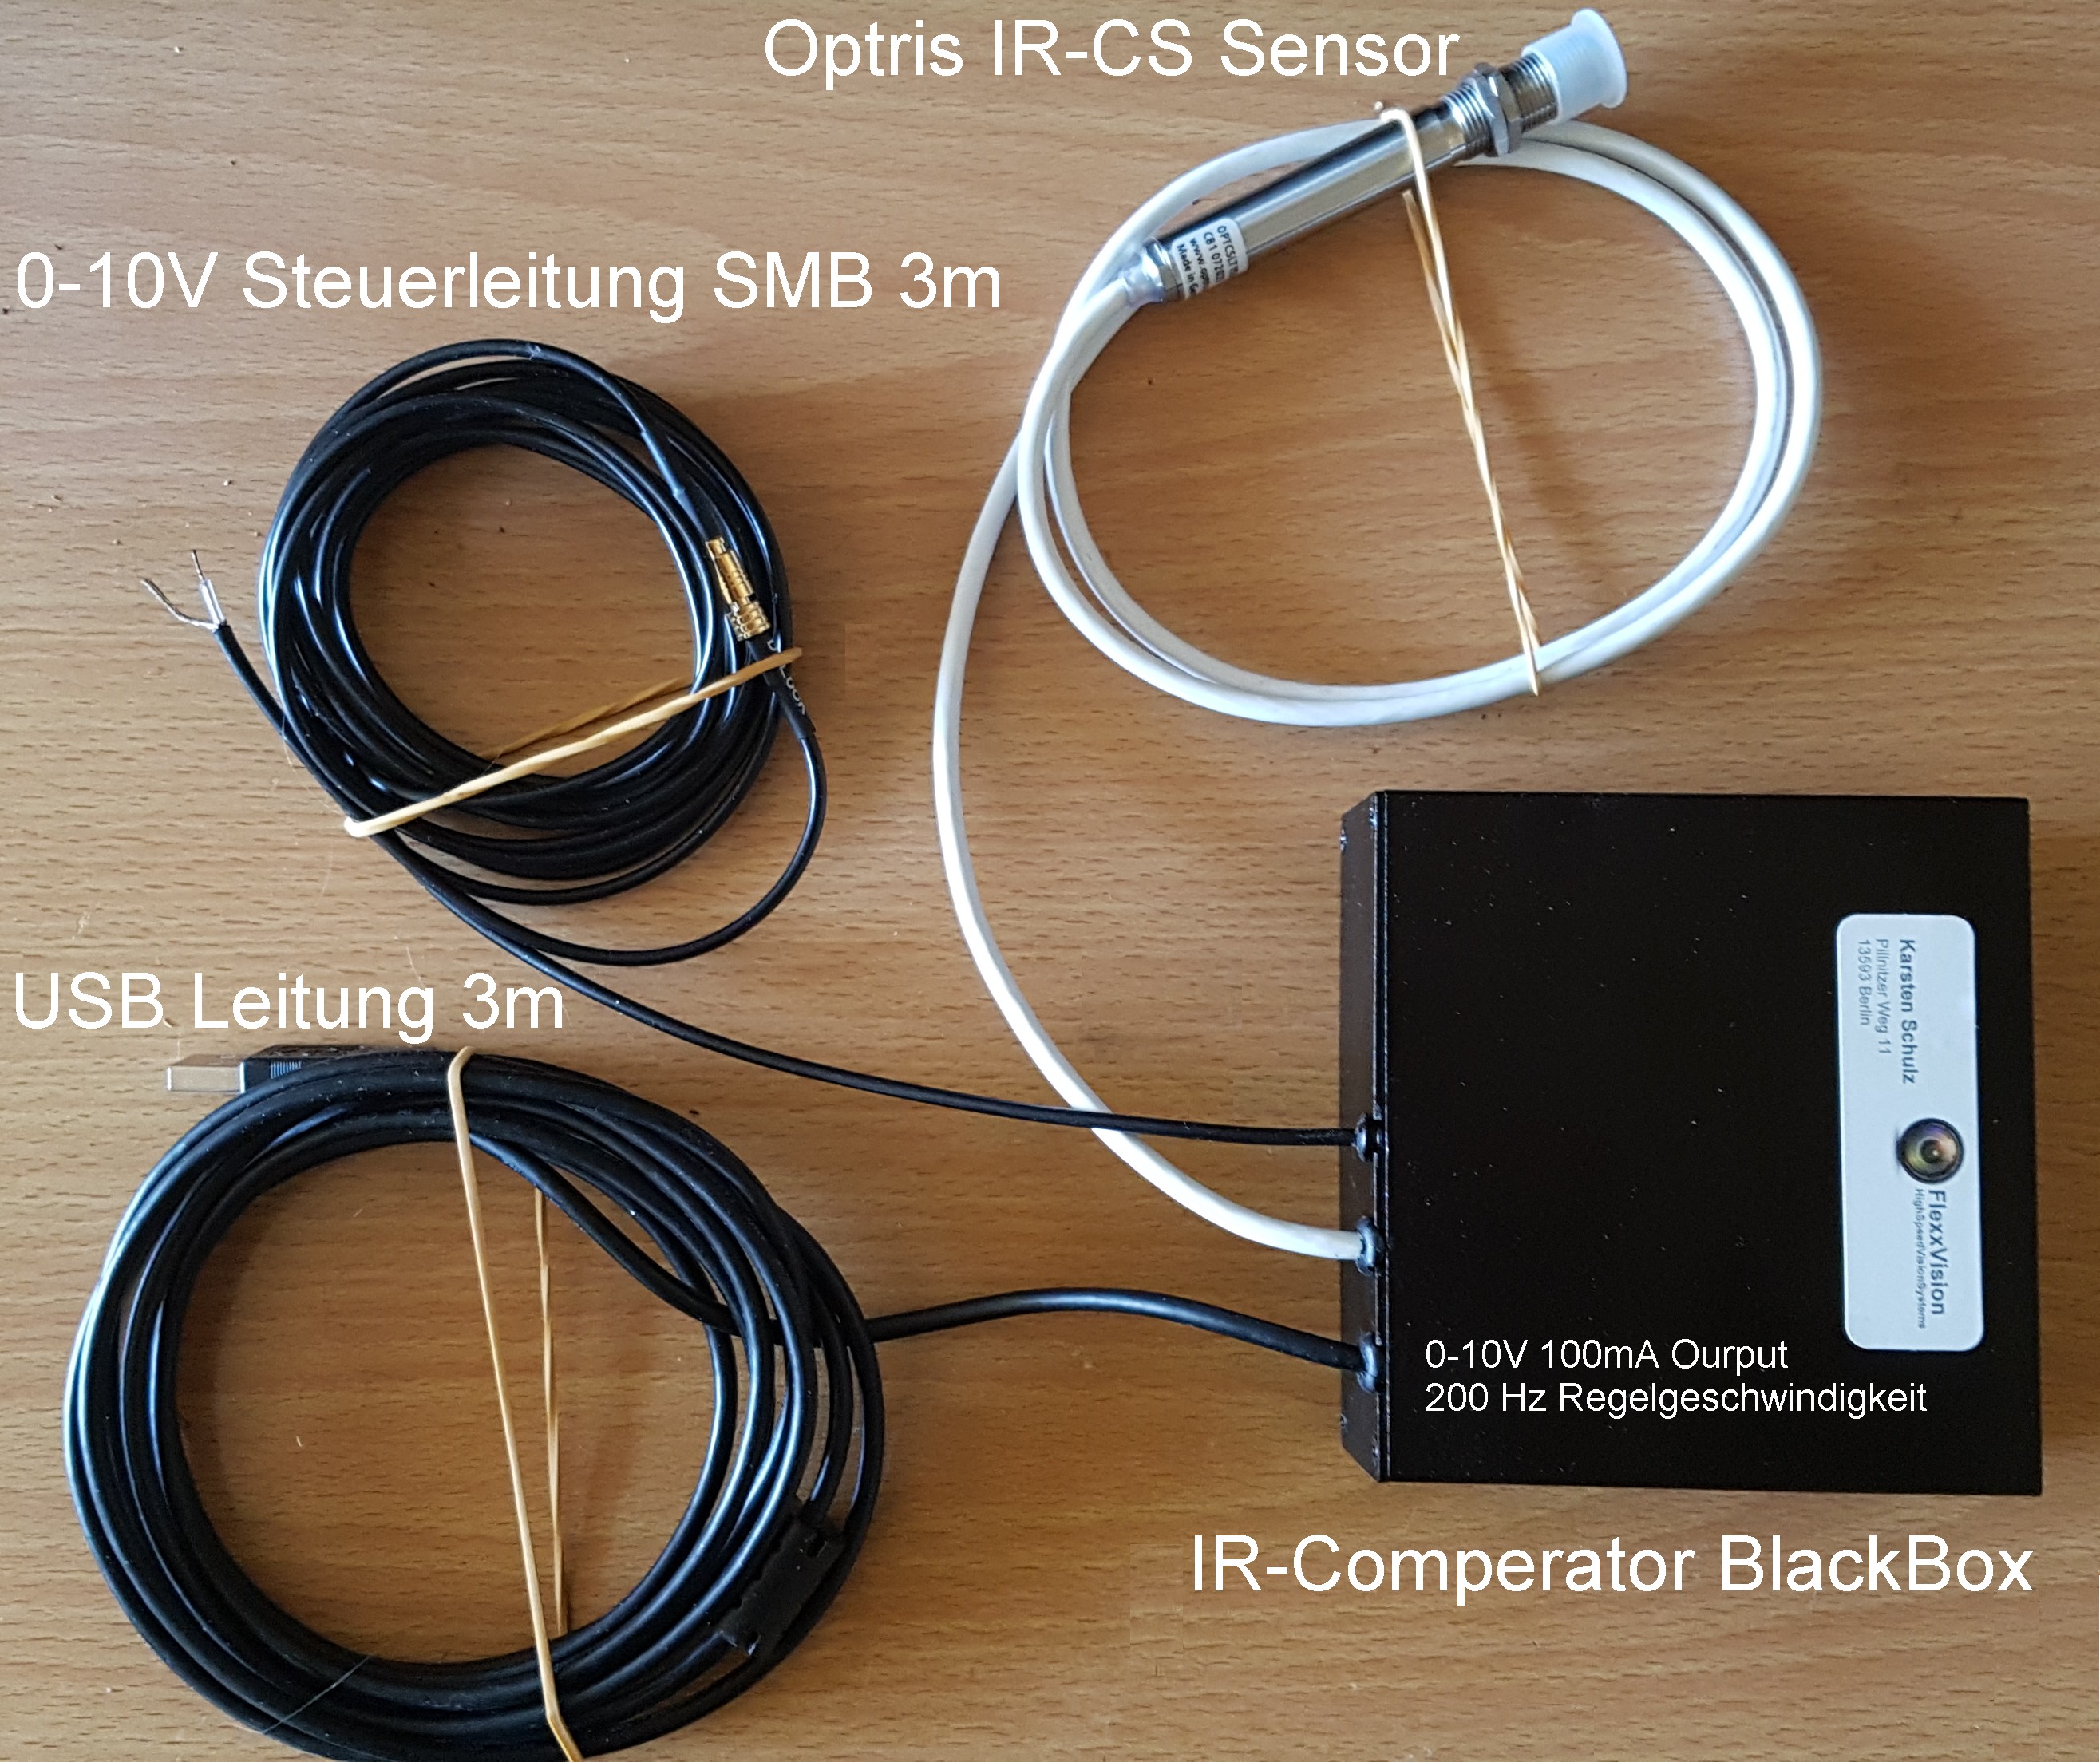
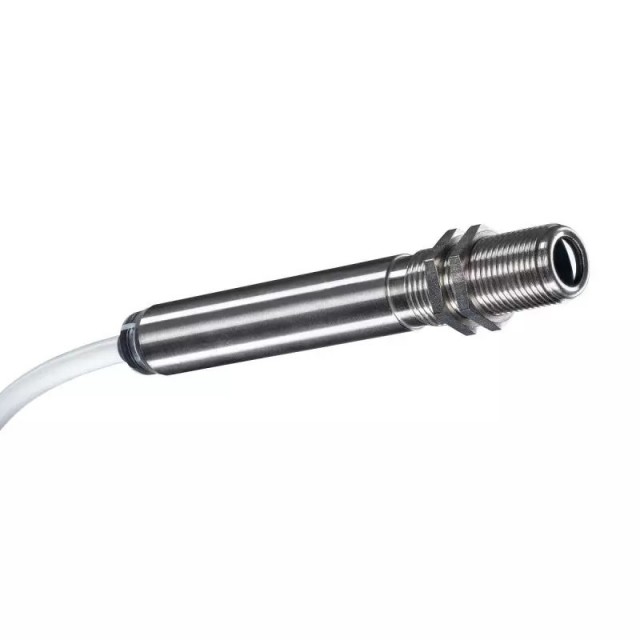
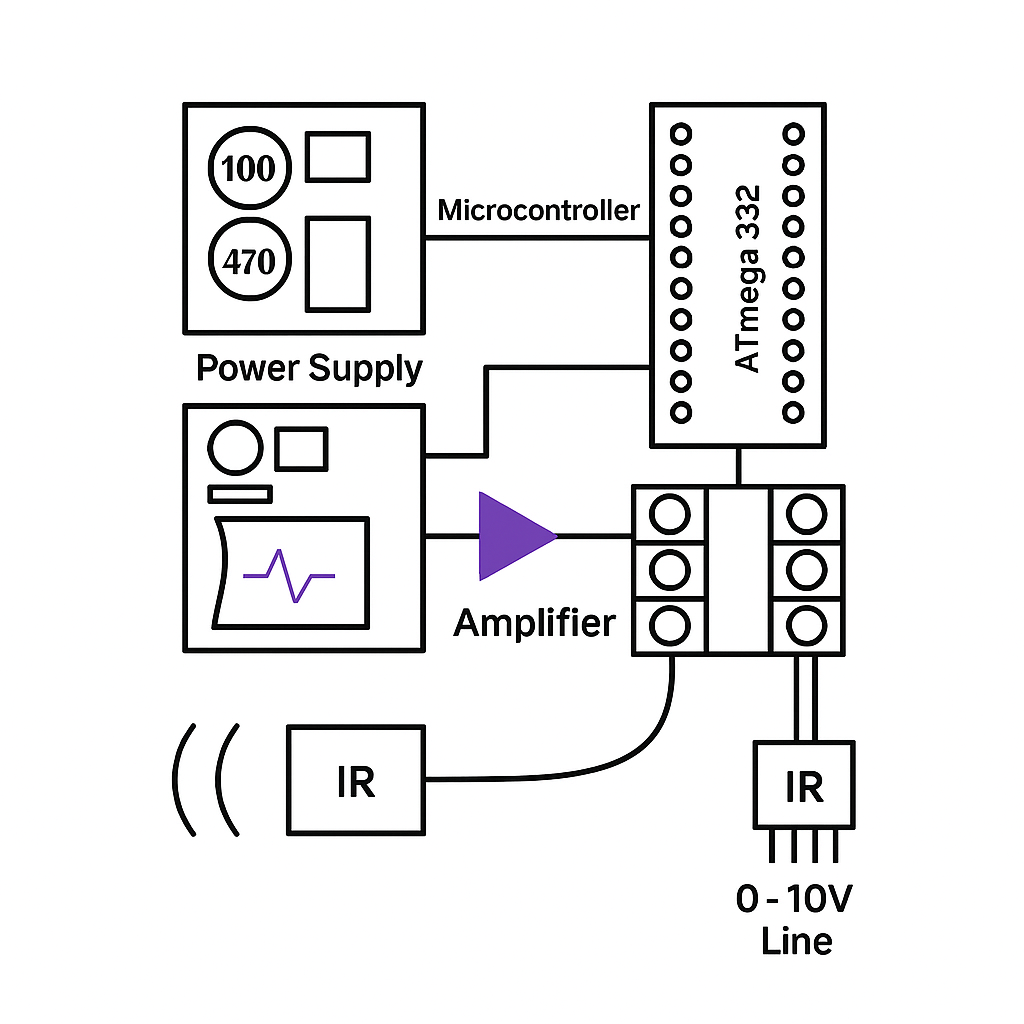
Der IR-Laser-Komparator ist ein Regelmodul zur Temperaturmessung und -regelung bei Laserlötprozessen an Wafer-Bumps und Mikroverbindungen. Das System kombiniert einen Optris-IR-CS-Sensor mit einer Comparator-BlackBox. Die Temperatur wird an der Lötstelle erfasst und in Echtzeit geregelt; die angegebene Abweichung beträgt weniger als ±0,3 °C. Die BlackBox erzeugt ein 0–10-V-Steuersignal mit 200 Hz zur Ansteuerung des Lasers. Eine optionale Benutzeroberfläche bietet grafische Auswertung und Langzeitprotokollierung.

Vorteile

  • Temperaturstabilität von weniger als 0,3 °C direkt am Wafer-Bump
  • 200-Hz-Ausgangssignal für dynamische Laserprozesse
  • Integration über 0–10 V, SMB-Steuerleitung und USB
  • Industrietaugliche BlackBox mit Optris-IR-CS-Sensor
  • Echtzeitmessdaten und optionale grafische Auswertung mit Langzeitprotokollierung
  • Unterstützung reproduzierbarer Prozesse und Schutz vor Überhitzung oder Unterkühlung

Typische Anwendungen

  • Laserlöten von Wafer-Bumps
  • Temperaturkontrolle bei Mikro-Bonding-Prozessen
  • Halbleiterfertigung und Reparaturprozesse
  • IR-Laserprozesse mit hohen Anforderungen an die Temperaturstabilität

Technische Daten

  • Messsensor: Optris IR-CS
  • Ausgang: 0–10 V, 100 mA, 200 Hz
  • Angegebene Temperaturabweichung: ±0,3 °C
  • Schnittstellen: USB, 3 m; SMB-Steuerleitung, 3 m
  • BlackBox: kompakte, robuste Ausführung für Industrieumgebungen
Blackbox Controller läuft auch autark ohne Software kann > 200Hz auf Temperaturschwankungen von 0-1000C° reagieren und mit der Laser-Steuerspannung ein 0-10V Regelsignal erzeugen.
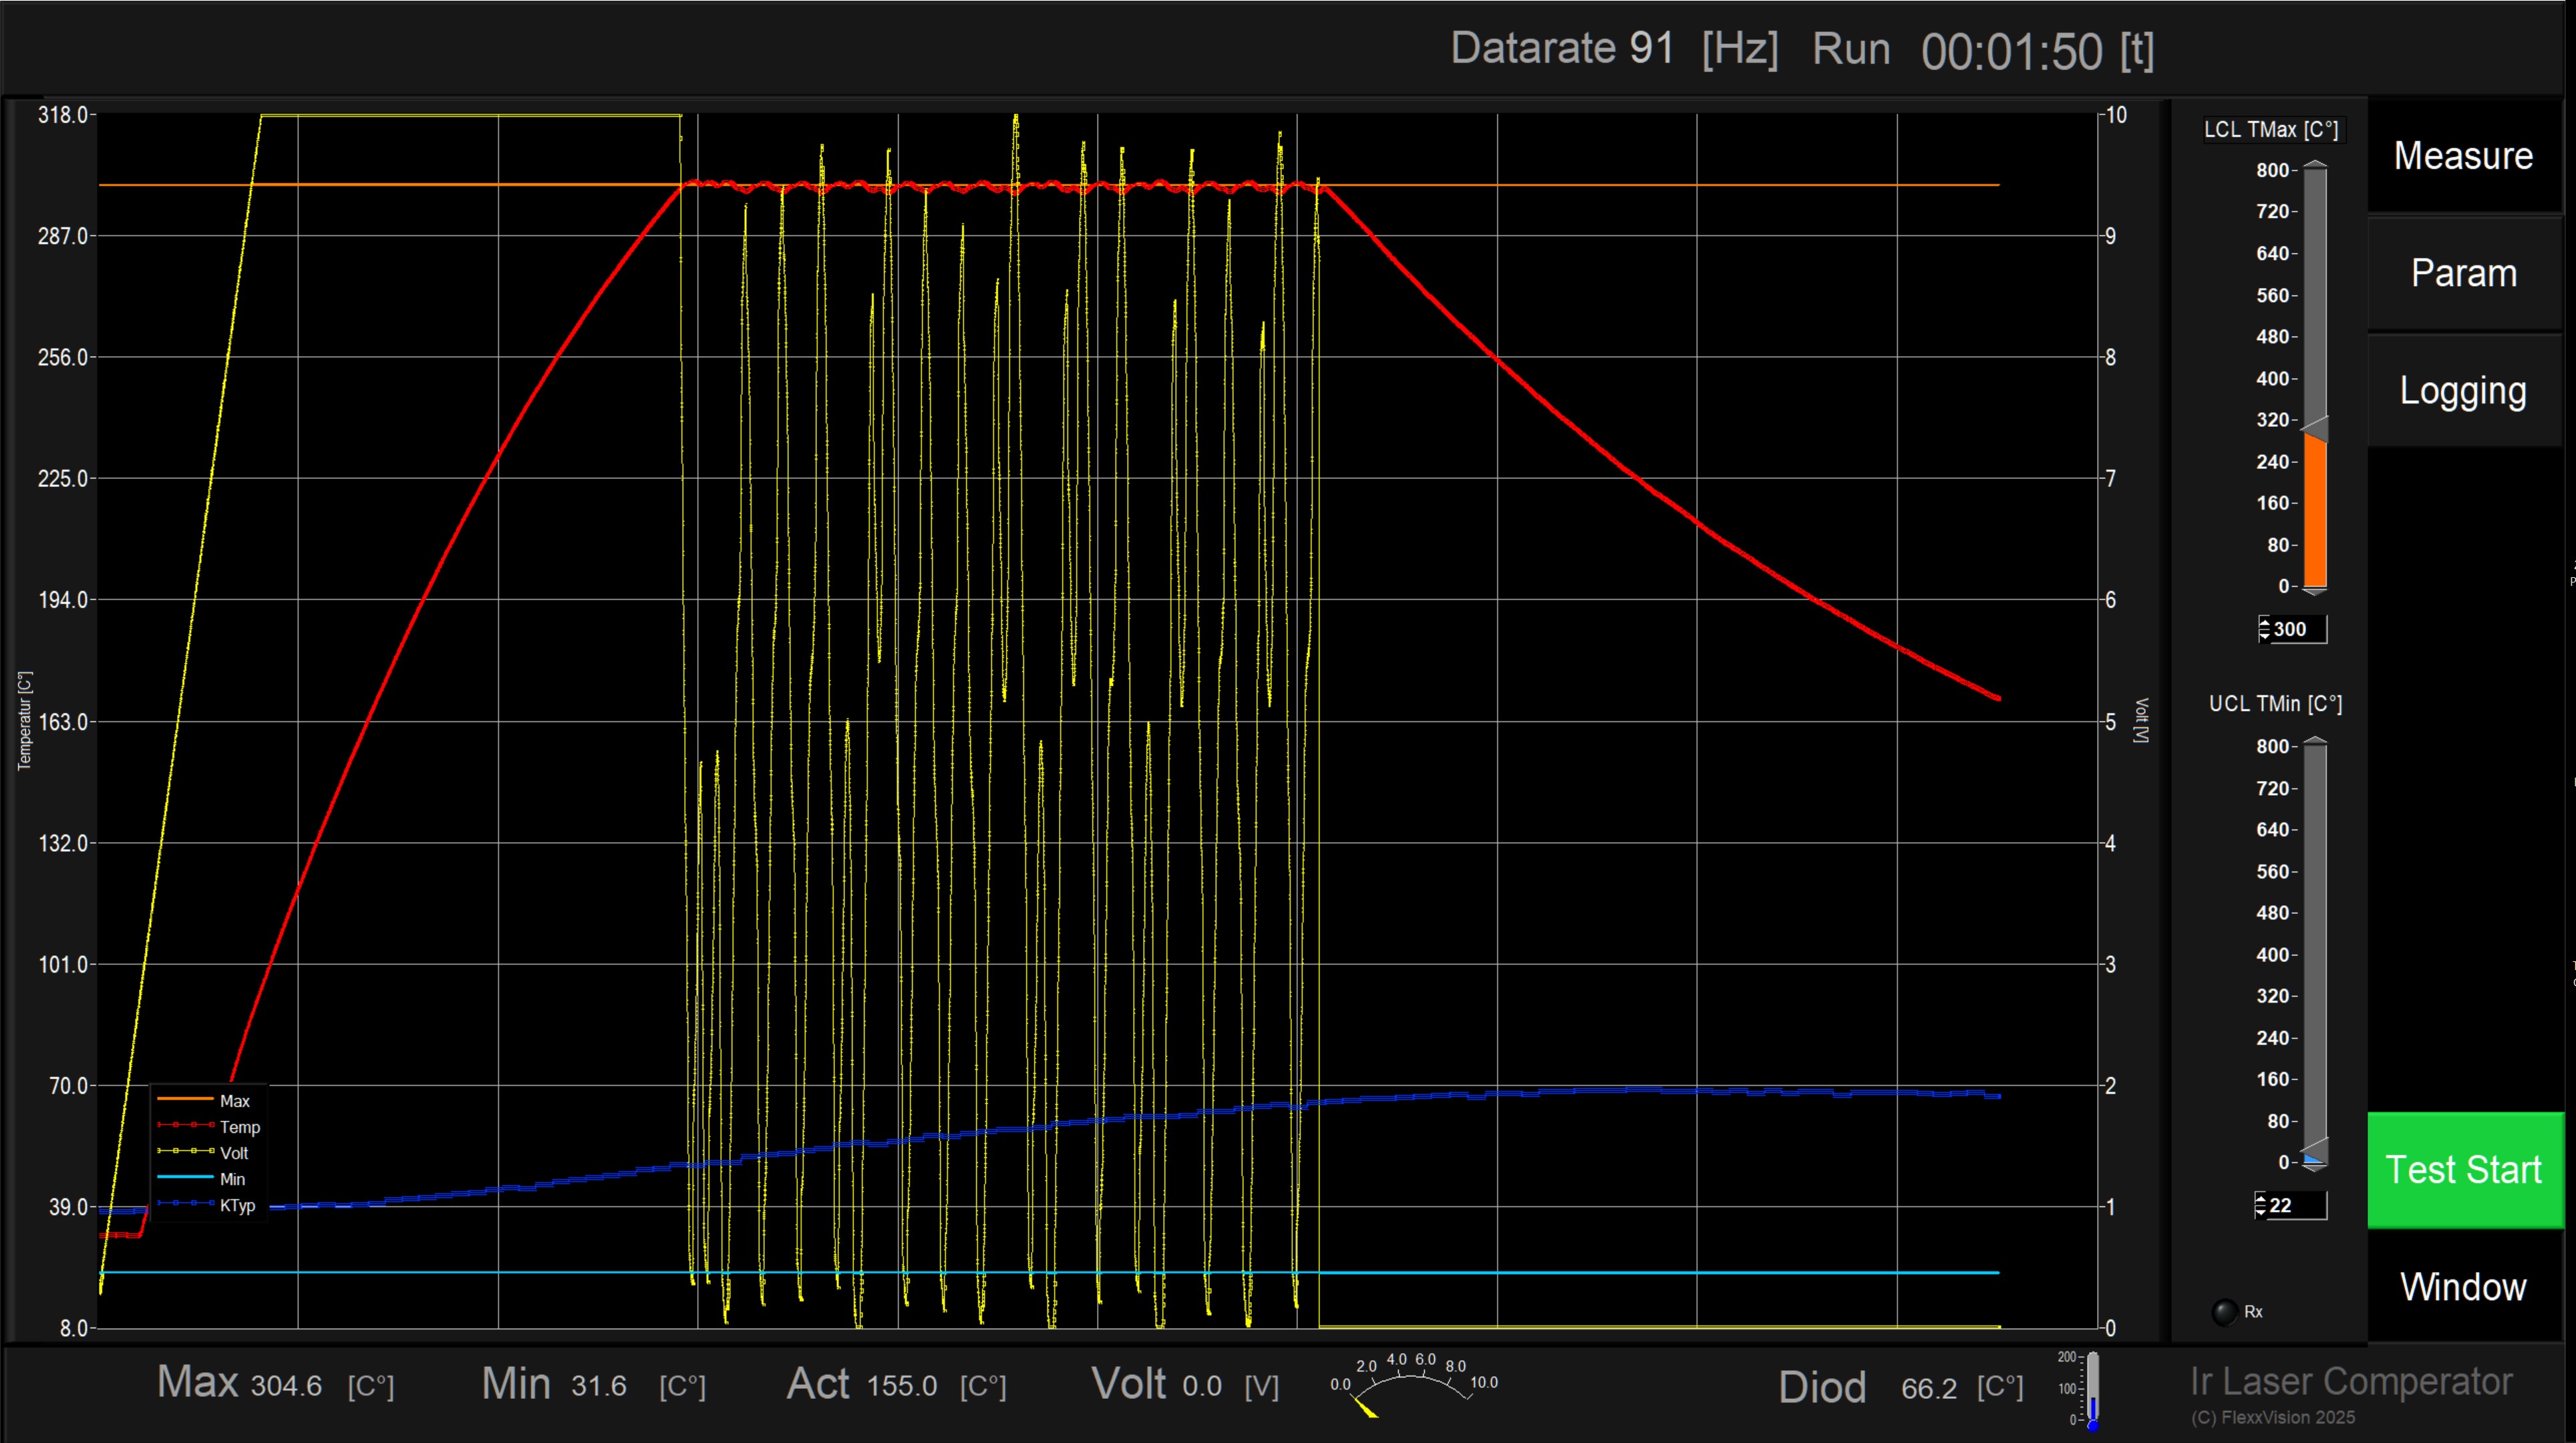
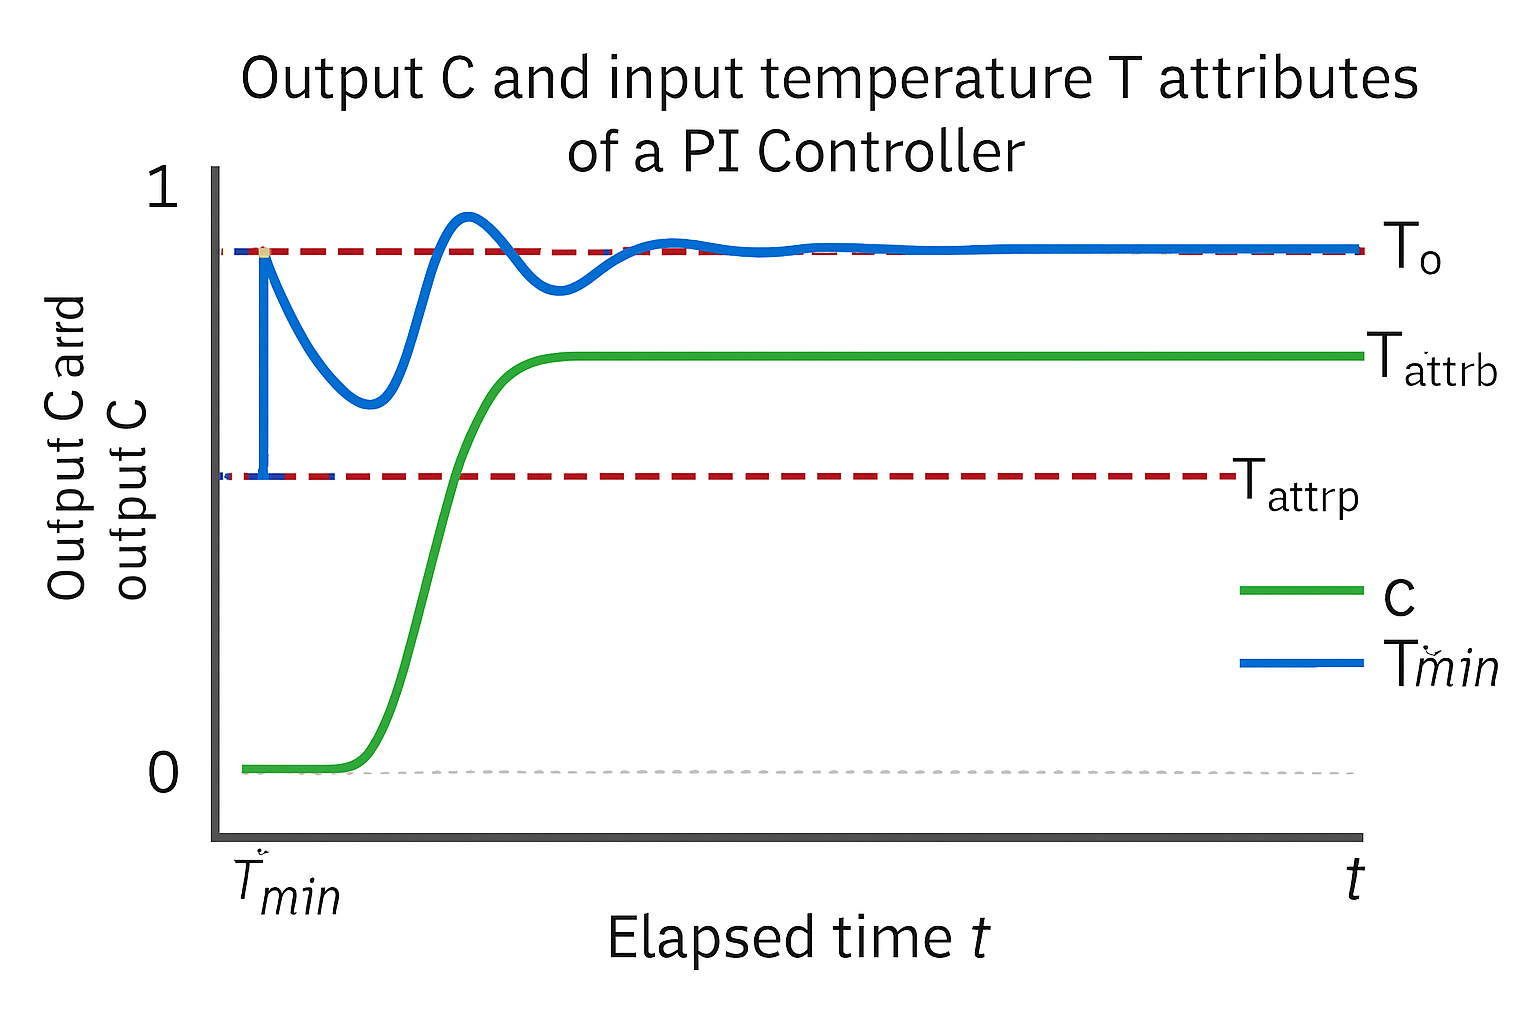
Ein klassisches Szenario zeigt das Messbild das mit einer Rampe den Laser hochfährt, und bei erreichen des Temperatur Zielsollwertes mit der Präzisionsansteuerung beginnt, und die Temperatur sehr genau hält, nach Ablauf der Messszeit   (1-600s) kann noch ein Nachlauf hinzugefügt werden in dem man sieht wie das Substrat ohne Energie abkühlt.
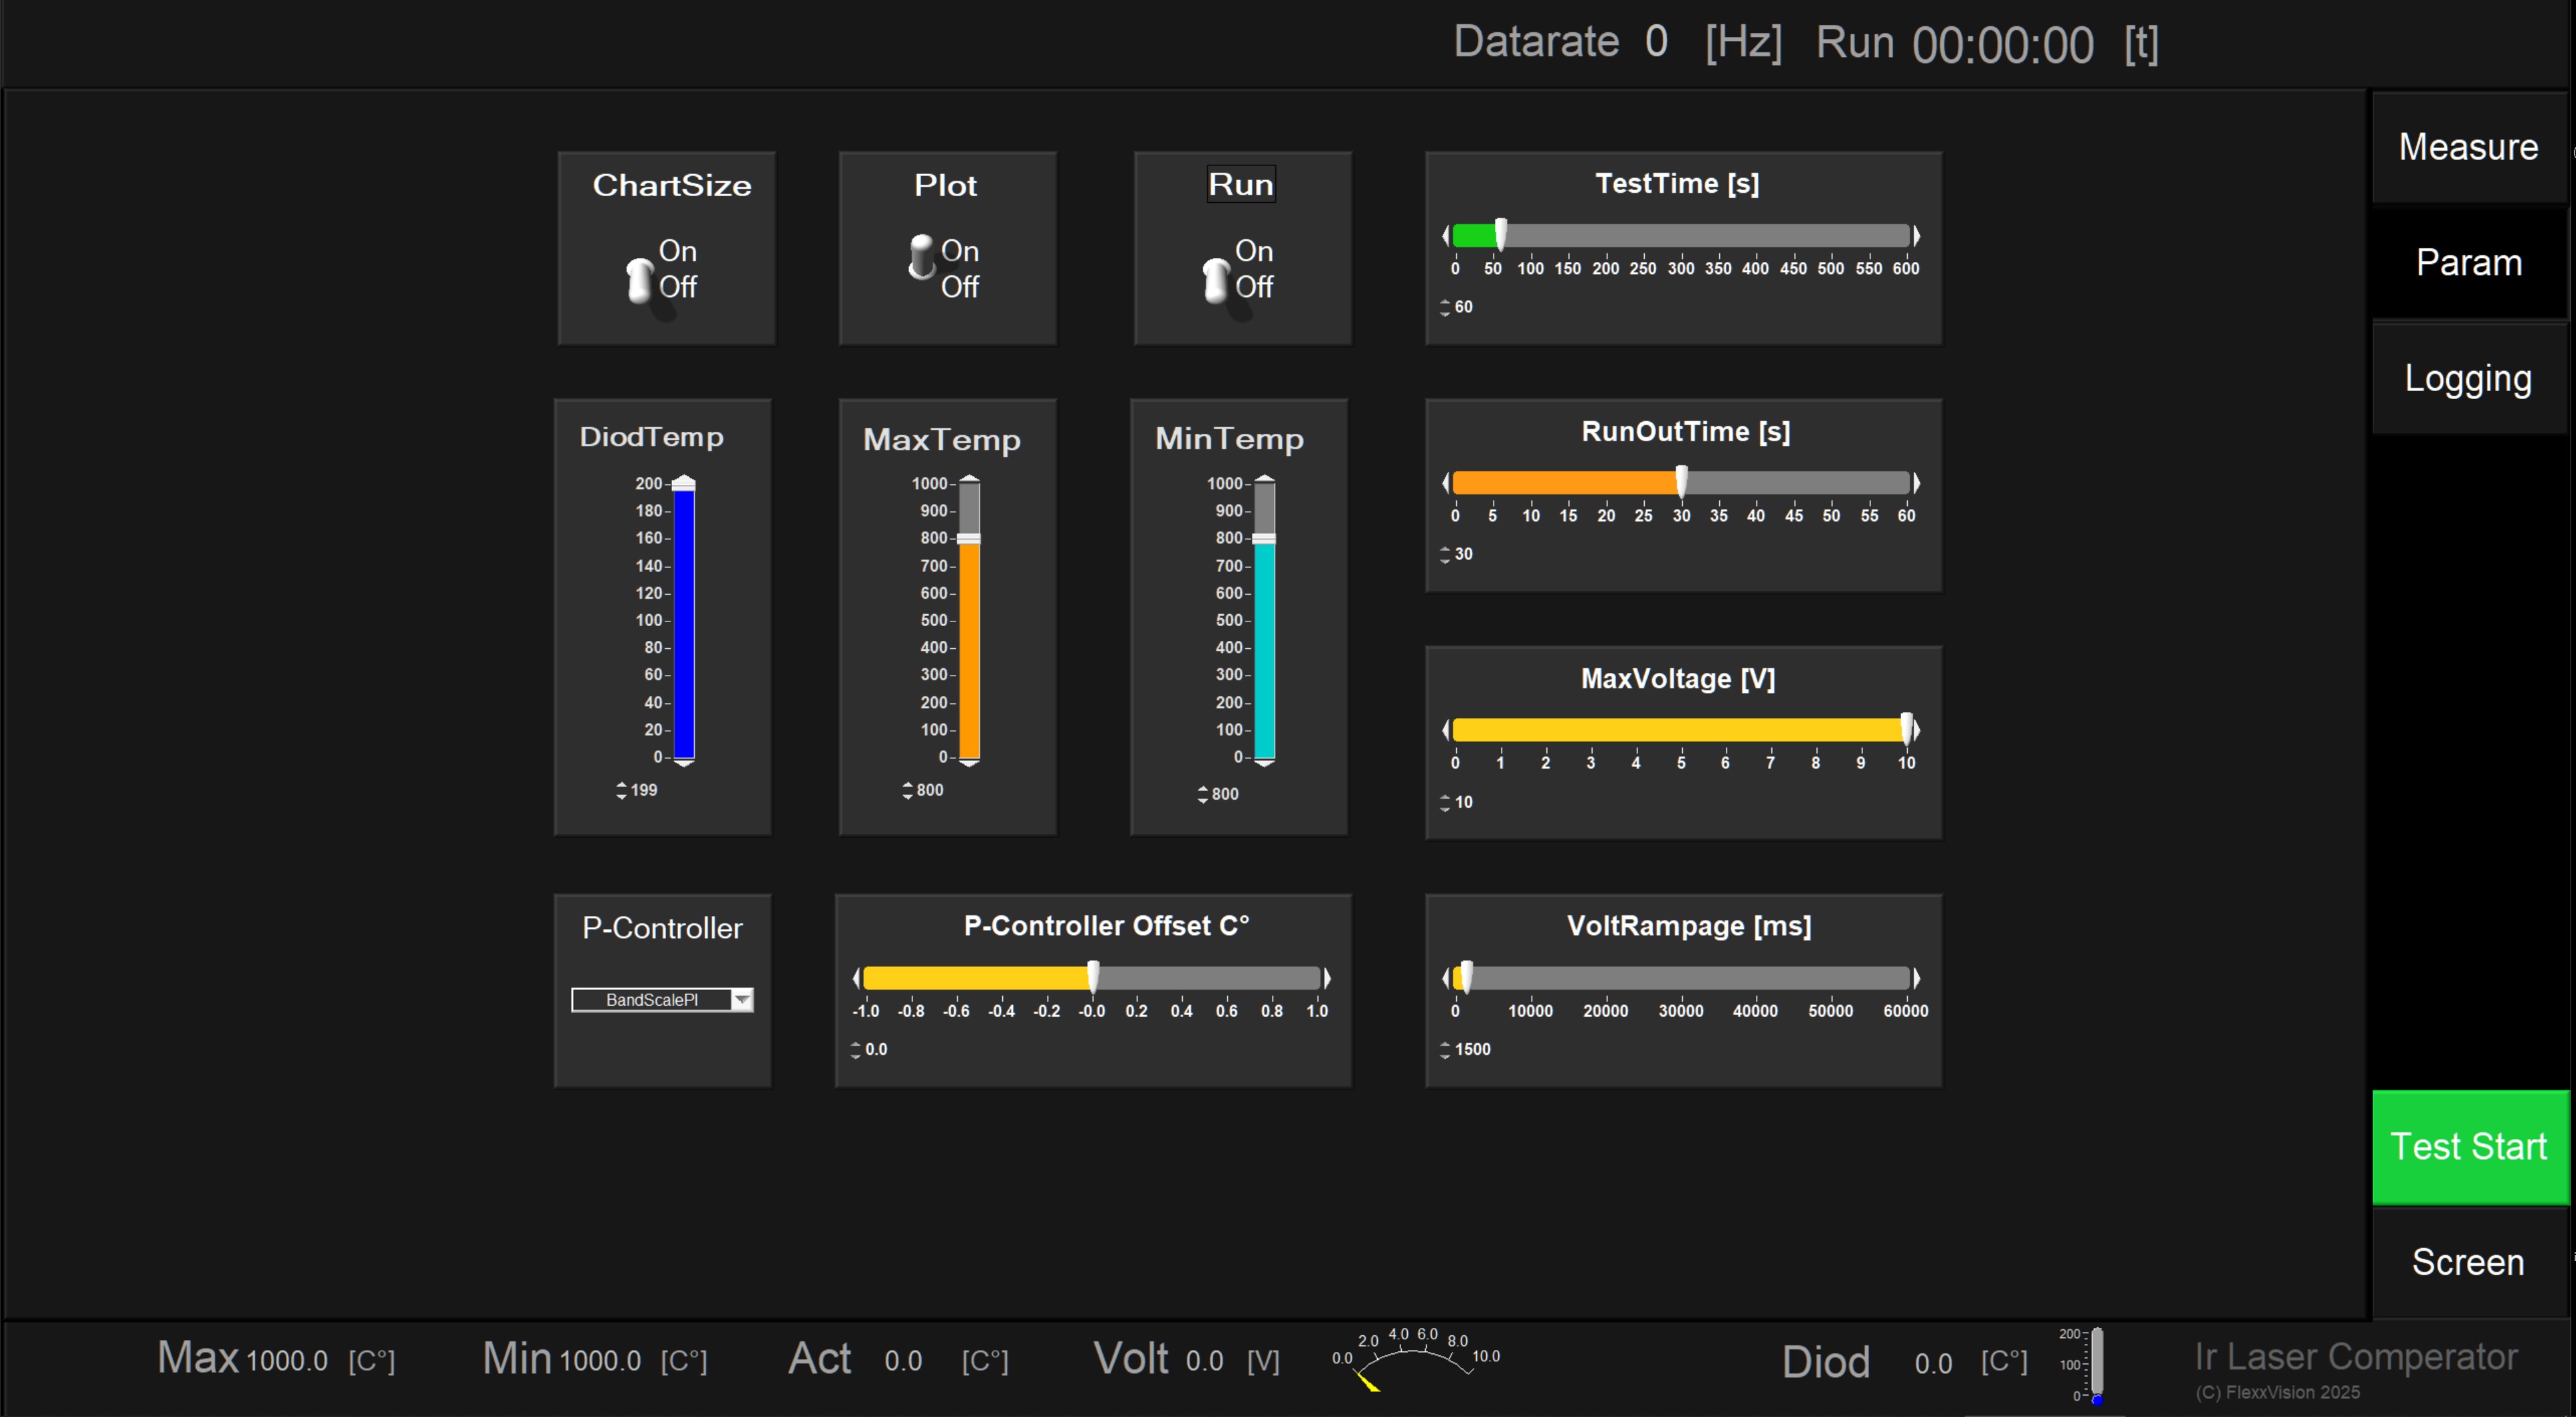
Mit einfachen Parametern z.B. auf dem Touchscreen kann das Messverhalten vor dem Start definiert werden. Die Steuersoftware wird mit National Instruments in CVI Realisiert.


terminal

Autark über das Terminal konfigurierbar

IR-Komparator über das Terminal steuern

Der IR-Laser-Controller verfügt über ein serielles Terminalmenü. Über eine RS-232-Verbindung mit 19200 Baud lässt sich der Controller unabhängig von der Benutzeroberfläche konfigurieren und bedienen.

1. Verbindung herstellen

Verbinden Sie den IR-Komparator über USB mit dem Computer und öffnen Sie ein Terminalprogramm, zum Beispiel PuTTY, Tera Term, CoolTerm oder den Arduino Serial Monitor.

Verbindungseinstellungen

  • Baudrate: 19200
  • Datenbits: 8
  • Parität: keine
  • Stoppbits: 1
  • Flusskontrolle: keine
  • Zeichensatz: ASCII oder UTF-8

2. Steuerbefehle

Senden Sie Befehle als ASCII-Text und bestätigen Sie die Eingabe mit der Eingabetaste. Verwenden Sie keine führenden Leerzeichen.

  • RUN=1: Reglerbetrieb starten.
  • RUN=0: Regelung stoppen und Ausgänge deaktivieren.
  • PLOT=1: Aktuelle Messwerte als ASCII-Text im Terminal ausgeben.
  • PLOT=0: Terminalausgabe deaktivieren; der Regler arbeitet weiter.
  • BURST=1: Binäre Datenübertragung für externe Anwendungen aktivieren.
  • BURST=0: Burst-Modus deaktivieren.

Im Burst-Modus werden Sensordaten in einem kompakten Binärformat ausgegeben. Bei PLOT=0 werden keine Daten gesendet, auch wenn BURST=1 gesetzt ist; die Regelung läuft intern weiter. Für eine aktive Regelung oder Datenübertragung muss RUN=1 gesetzt sein.

3. Temperatur- und Regelparameter

  • TMAX=XX: obere Temperaturgrenze in °C, zum Beispiel TMAX=38
  • TMIN=XX: untere Temperaturgrenze in °C, zum Beispiel TMIN=22
  • MAXVOLT=XX: maximale Ausgangsspannung in Volt, zum Beispiel MAXVOLT=10
  • KMAX=XX: Sicherheitsgrenze für den K-Typ-Sensor, zum Beispiel KMAX=50
  • CTRLOFF=X.X: Regelungs-Offset in °C, zum Beispiel CTRLOFF=2.5
  • RMPTI=XXXX: Rampenzeit in Millisekunden, zum Beispiel RMPTI=5000

4. P-Regler auswählen

Mit PCTR=X wählen Sie den Regelalgorithmus:

  • 0 – NoneP: lineare Skalierung ohne Regelalgorithmus
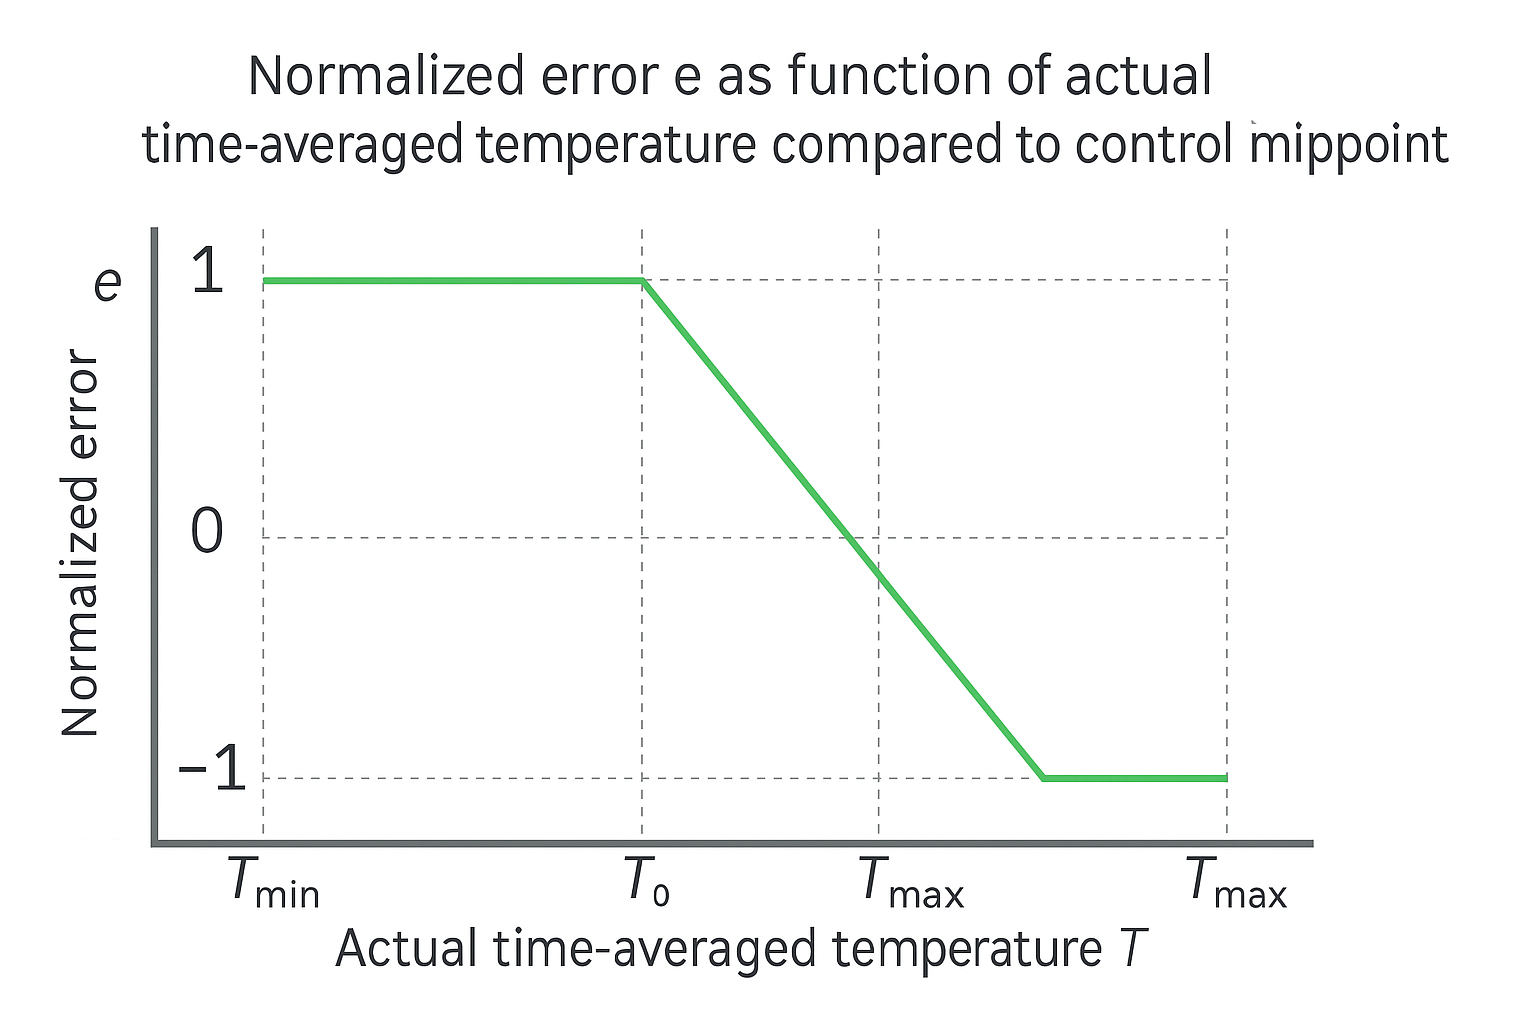
  • 1 – BandScalePI: PI-Regler mit Bandbreitensteuerung und Dämpfung
  • 2 – TrendGuardP: überwacht den Temperaturtrend und dämpft bei unerwünschter Richtung
  • 3 – TrendScaleP: passt die Ausgangsspannung an die Temperaturänderungsrate an
  • 4 – BoundDumpP: dämpft bei einem ungünstigen Trend außerhalb des Zielbereichs

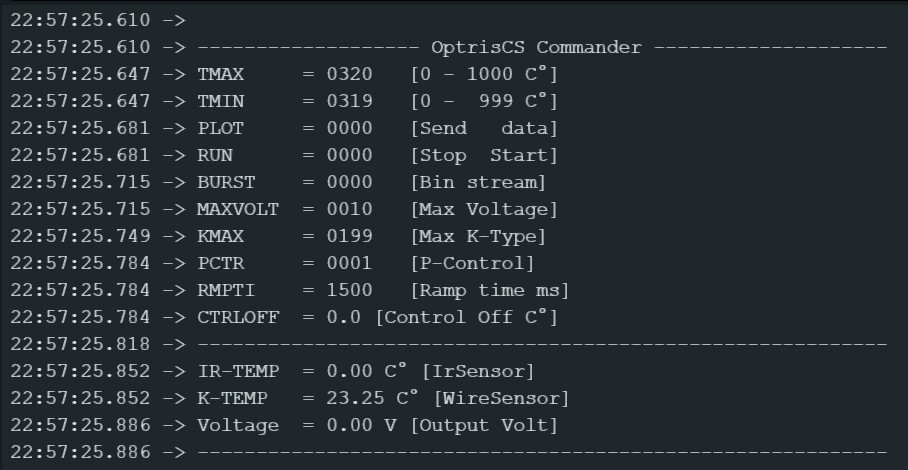
5. Beispielausgabe bei PLOT=1

TMAX = 0038 [0 - 1000 C°]
TMIN = 0022 [0 - 999 C°]
PLOT = 0001 [Send data]
RUN = 0001 [Stop Start]
BURST = 0000 [Bin stream]
MAXVOLT = 0010 [Max Voltage]
KMAX = 0050 [Max K-Type]
PCTR = 0002 [P-Control]
RMPTI = 5000 [Ramp time ms]
CTRLOFF = 2.5 [Control Off C°]
IR-TEMP = 36.2 C° [IrSensor]
K-TEMP = 34.7 C° [WireSensor]
Voltage = 2.4 V [Output Volt]

6. Anwendungstipps

Für den Start können Sie RUN=1, PLOT=1 und PCTR=1 setzen. Mit PLOT=0 arbeitet der Regler ohne Terminalausgabe. Aktivieren Sie BURST=1, wenn eine externe Anwendung Binärdaten verarbeitet. Der Regler kann während des Betriebs gewechselt werden. Wählen Sie KMAX passend zur Anwendung, um thermische Schäden zu vermeiden.

Beschreibung der Benutzeroberfläche und Software

Technische Dokumentation: IR-Laser-Komparator mit Optris-CS-Sensor

Diese Anleitung beschreibt Inbetriebnahme, Bedienung und Analysefunktionen des IR-Laser-Komparator-Systems von FlexxVision. Sie richtet sich an Entwickler, Techniker und Anwender aus Laserregelung, Thermoprozesstechnik und optischer Messtechnik.

1. Hardware einrichten

Komponenten: IR-Laser mit PWM-Ansteuerung, burstfähiger Optris-CS-Sensor, Steuerplatine mit USB-Schnittstelle und 12-V-DC-Versorgung.

  1. Verbinden Sie die Steuerplatine per USB mit dem PC.
  2. Richten Sie den Sensor auf das Substrat aus; idealerweise senkrecht und mit dem zum Fokus passenden Abstand.
  3. Die Software erkennt den Controller beim Start. Auch nach Trennen und erneutem Anschließen über USB wird er ohne Neustart wieder eingebunden.

2. Softwareoberfläche

Setup-Panel: Hier stellen Sie die Regelparameter über Schieberegler und Eingabefelder ein.

  • TestTime [s]: Dauer des aktiven Lasertests
  • RunOffTime [s]: Nachlaufzeit zur Beobachtung der Abkühlung
  • MaxVoltage [V]: Begrenzung der maximalen Ausgangsspannung zur Diode
  • P-Controller: Regelverstärkung (Proportionalanteil)
  • P-Controller Offset [°C]: Temperatur-Offset für die Regelung
  • VoltRampage [ms]: Verzögerung beim Spannungsanstieg

Die Schalter ChartSize, Plot und Run steuern Diagrammgröße, Live-Plot und Testlauf. „Laser On“ zeigt den Aktivitätsstatus des Lasers an.

Messung starten

Mit „Test Start“ beginnt die Regelung bei aktivem Laser. Nach Ablauf der Testzeit startet automatisch die RunOffTime. Im Temperaturdiagramm lässt sich dann die Abkühlung des Substrats verfolgen.

Live-Diagramm

  • Act Temp [°C]: aktuelle Temperatur
  • PWM [%]: Pulsweitenmodulation
  • Volt on [V]: Ausgangsspannung
  • UCL/LCL Temp: obere und untere Temperaturgrenzen
  • Diod [°C]: intern berechnete Diodentemperatur

Numerische Anzeigen: Max, Min, Act, Volt und Diod. Beispielwerte für Datenrate und Laufzeit: 91 Hz beziehungsweise 00:01:50.

History-Funktion

Mit „History“ können Sie durch den bisherigen Messverlauf scrollen. Das unterstützt die Analyse von Temperaturverlauf, Regelverhalten und Nachlaufphasen sowie die Optimierung von P-Regler und Rampenparametern.

Regelungstechnische Details: P-Regler

Ein Proportionalregler berechnet den Stellwert proportional zur Regelabweichung:

Stellgröße = Kp * (Sollwert - Istwert)

Kp ist der Verstärkungsfaktor. Ein höherer Wert führt zu einer schnelleren und stärkeren Reaktion. Ziel ist es, die Substrattemperatur zügig und stabil auf den gewünschten Wert zu bringen.

Elemente der Benutzeroberfläche

  • P-Controller: bestimmt, wie stark die PWM auf eine Temperaturabweichung reagiert
  • P-Controller Offset [°C]: verschiebt den Sollwert, etwa zum Ausgleich thermischer Trägheit
  • VoltRampage [ms]: verzögert den Spannungsanstieg
  • MaxVoltage [V]: begrenzt die maximale Ausgangsspannung zur Diode

Beispielhafte Einstellungen

  • Substrat mit hoher Wärmekapazität: niedriger P-Wert (z. B. 1,5), Offset bei Bedarf leicht erhöhen
  • Schnell reagierendes Substrat: höherer P-Wert (z. B. 3,0), kurze Rampenzeit (z. B. 30 ms)
  • Feinfühlige Sensorregelung: mittlerer P-Wert (2,0), Offset auf die Zieltemperatur abstimmen

Einmessung und Optimierung

  1. Starten Sie mit P = 2,0 und Offset = 0 °C.
  2. Beobachten Sie die Temperaturkurve.
  3. Passen Sie den P-Wert an, bis der Zielwert zügig und ohne Überschwingen erreicht wird.
  4. Nutzen Sie RunOffTime, um die Abkühlung nach dem Abschalten des Lasers zu beobachten.

Zusatzfunktionen

  • Terminalsteuerung, zum Beispiel mit setPWM, readTemp und startTest
  • CSV-Export für Langzeitmessungen
  • Burst-Modus für gepulste Laseransteuerung
  • Optionaler Mehrsubstratmodus für Serienmessungen

Übersicht

Whitepaper: IR-Laser-Komparator – Präzise Temperaturregelung

1. Einleitung

Der IR-Laser-Komparator von FlexxVision ist ein Mess- und Regelmodul für industrielle Anwendungen, bei denen Temperaturführung und Reaktionsgeschwindigkeit wichtig sind. Das System verbindet einen Optris-IR-CS-Sensor mit Regelungstechnik und einer grafischen Benutzeroberfläche.

2. Technische Merkmale

  • Sensor: Optris IR-CS
  • Regelung: P-Regler mit Rampensteuerung, Nachlaufphasen und Burst-Modus
  • Ausgang: analoges 0–10-V-Signal und digitale Schnittstellen
  • Kommunikation: Terminalsteuerung mit 19200 Baud
  • Software: grafische Oberfläche mit Echtzeitparametrierung, Protokollierung und autarkem Betrieb

3. Anwendungsbereiche

  • Wafer-Bumps und Mikroverbindungen
  • Halbleiterprozesse
  • Präzisionsmontage und Inline-Qualitätskontrolle

4. Vergleich

MerkmalFlexxVision-KomparatorStandard-IR-SensorLaser-Distanzsensor
RegelungP-Regler, Rampen und Burst-ModusKeineTriggerbetrieb
Autarker BetriebJaNeinTeilweise
GUI-ParametrierungVollständigMinimalEingeschränkt
AusgangssignalAnalog und digitalNur digitalDigital/RS-232
AnwendungMikroprozesseNäherkennungBau und Robotik
KommunikationTerminal mit 19200 BaudUSB/RS-232RS-232

5. Besondere Merkmale

  • Autarke BlackBox mit Protokollierung
  • Grafische Oberfläche mit Echtzeitparametrierung und Rampenanzeige
  • Burst-Modus für schnelle Prozesszyklen
  • Terminalsteuerung zur Integration in SPS-nahe Abläufe

6. Fazit

Der IR-Laser-Komparator verbindet Temperaturmessung, Regelung und Kommunikation in einem Modul für anspruchsvolle industrielle Anwendungen.